


Quels sont les avantages des produits en film PET ?
Principaux avantages des films PET pour les industries modernes
Mise à jour : 21/09/2026
Les films PET allient résistance, transparence, performance barrière et rentabilité, répondant ainsi aux besoins quotidiens des industries modernes. Ce matériau offre durabilité, clarté optique, protection barrière, rentabilité et recyclabilité – cinq atouts qui influencent le choix des supports par les fabricants. Le marché mondial des films BOPET poursuit son expansion, porté par la demande croissante des secteurs de l'emballage, de l'électronique, de l'automobile et du médical. Alors, pourquoi tant d'industries privilégient-elles ce matériau ?film PETPar rapport aux alternatives ? La réponse devient plus évidente lorsqu’on relie chaque avantage à des applications concrètes dans les secteurs de l’emballage, de l’électronique, de l’automobile et du médical. Les acheteurs qui privilégient une qualité constante et un fournisseur fiable constateront que ces avantages sont plus importants que jamais.
Points clés à retenir
film PETelle offre cinq avantages clés : durabilité, clarté, protection barrière, rentabilité et recyclabilité.
Son procédé d'étirage biaxial rend le film PET trois à quatre fois plus résistant que le film PVC.
Le film PET conserve sa stabilité de -70°C à 150°C, supportant mieux les températures extrêmes que le BOPP.
Sa haute transmission lumineuse et sa faible opacité font du film PET un matériau idéal pour les écrans et les applications optiques.
Le film PET offre une excellente barrière contre l'humidité et l'oxygène, prolongeant ainsi la durée de conservation du produit.
Léger et facile à transformer, le film PET réduit les coûts d'expédition et les déchets de production.
Le film PET est recyclable et présente une empreinte carbone inférieure à celle de l'aluminium, tout en étant plus léger que le verre.
Choisissez le film PET pour des performances fiables dans les secteurs de l'emballage, de l'électronique, de l'automobile et du médical.
Qu’est-ce que le film PET et pourquoi est-il important ?
Définition claire du film PET
Composition chimique et formation du film
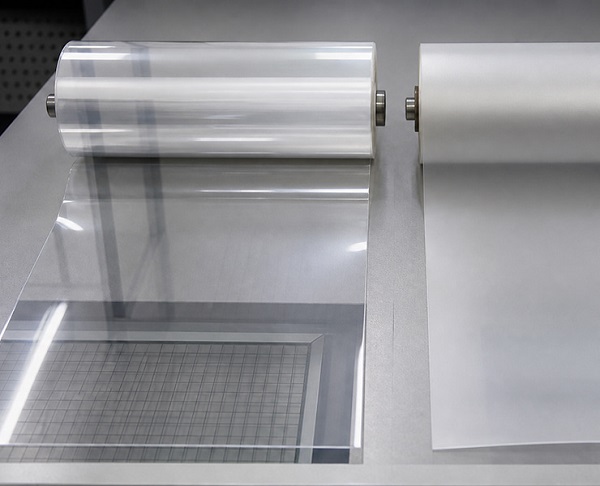
Le film PET est fabriqué à partir de polyéthylène téréphtalate, un polymère issu de la réaction entre l'acide téréphtalique et l'éthylène glycol. Les fabricants extrudent ce polymère en une feuille épaisse, puis l'étirent dans deux directions : le sens machine et le sens transversal. Ce procédé d'étirage biaxial aligne les chaînes polymères et améliore directement la résistance et la transparence du film.polyéthylène téréphtalate à orientation biaxialeLe BOPET (ou BOPET) offre une résistance à la traction élevée, une stabilité dimensionnelle et une excellente transparence optique. Ces qualités rendent ce matériau idéal pour les applications d'emballage et d'affichage. Le procédé d'orientation biaxiale comprend plusieurs étapes contrôlées. Le tableau ci-dessous récapitule l'influence de chaque étape sur la résistance mécanique et la transparence optique.
| Étape du processus | Conditions | Effet sur la résistance mécanique et la clarté optique |
|---|---|---|
| Étirement biaxial (séquentiel) | Préchauffage à 80–110 °C ; étirage dans le sens machine avec un taux d’étirage de 3,0–4,5× ; puis dans le sens transversal à 90–130 °C avec un taux d’étirage de 3,5–4,5× | Induit l'orientation moléculaire et la cristallisation, alignant les chaînes polymères pour améliorer la résistance à la traction et la clarté. |
| Étirement biaxial (simultané) | Étiré simultanément dans les deux sens à 95–120 °C à l'aide d'une machine d'étirage à moteur linéaire | Il en résulte des propriétés plus équilibrées et une variation d'épaisseur réduite, garantissant une résistance et une qualité optique uniformes. |
| thermofixation | 200–240°C pendant 3–30 secondes sous tension contrôlée (relaxation de 0 à 5 % en TD) | Stabilise la structure orientée et développe la cristallinité ; indice de cristallisation ajusté à 25–55 J/g |
| Compromis de cristallinité | Indice de cristallisation plus élevé (45–55 J/g) vs plus faible (25–35 J/g) | Des valeurs plus élevées offrent une meilleure stabilité dimensionnelle mais réduisent la flexibilité ; des valeurs plus faibles améliorent la résistance aux chocs au détriment de la résistance à la chaleur |
| Film final | Épaisseur de 10 à 150 μm ; uniformité d’épaisseur typique de ±3 % sur toute la largeur de la bande | Une épaisseur uniforme garantit des performances mécaniques et une clarté optique constantes. |
Plages d'épaisseur courantes et traitements
Des fabricants comme Yuxing Film Technology Co., Ltd. produisent des films BOPET enépaisseurs de 36 à 500 µmCette large gamme permet un contrôle précis des propriétés du film pour différentes applications. Fabricant chinois de films BOPET fort de plus de 60 ans d'expertise, Yuxing exploite 13 lignes de production d'une largeur utile maximale de 6,5 mètres et d'une capacité annuelle de 250 000 tonnes. Des traitements de surface, tels que le traitement corona, le revêtement chimique ou l'application d'un primaire, permettent de modifier davantage le film pour l'impression, l'adhérence ou le renforcement de la barrière.
Propriétés qui distinguent le film PET
résistance mécanique et stabilité dimensionnelle
Le film BOPET surpasse de nombreux polymères en termes de résistance mécanique. Contrairement au BOPP, qui présente une faible résistance à la traction, le BOPET offre d'excellentes performances dans ce domaine. L'orientation biaxiale et la cristallisation des chaînes polymères lors de sa fabrication lui confèrent une résistance mécanique et à l'usure exceptionnelle, tout en préservant sa transparence. Cette durabilité en fait un matériau de choix.film PETUn choix fiable pour les applications exigeantes.
résistance thermique et chimique
Le film BOPET fonctionne dans une plage de températures allant de -70 à 150 °C. Le film BOPP, en revanche, ne supporte que des températures comprises entre -50 et 120 °C. Cette plage de températures plus étendue permet au BOPET de fonctionner dans des environnements où d'autres films ramolliraient ou se dégraderaient. Ce matériau résiste également à de nombreux produits chimiques, huiles et solvants, protégeant ainsi les composants sensibles lors de la transformation et de l'utilisation finale.
Pourquoi ces propriétés sont importantes aujourd'hui
Exigences liées à la fabrication à grande vitesse et à la longue durée de conservation
Les lignes de production modernes fonctionnent à grande vitesse et exigent des supports résistants à la déchirure, à l'étirement et à la déformation. Le film BOPET répond à ces exigences grâce à sa stabilité dimensionnelle et à son épaisseur uniforme. Ses performances de barrière à l'air sont excellentes, équivalentes à celles du BOPA et supérieures à celles du BOPP. Pour les applications d'emballage, cette barrière prolonge la durée de conservation et protège le contenu de la dégradation par l'oxygène. Ses performances de barrière aux liquides sont acceptables – meilleures que celles du BOPA mais inférieures à celles du BOPP – ce qui convient à de nombreuses applications dans le secteur alimentaire et des biens de consommation.
La durée de conservation dépend également de la stabilité thermique. Les produits stockés en entrepôt ou transportés dans des climats variés doivent résister aux fluctuations de température sans se détériorer. Le film BOPET répond parfaitement à ce besoin. Sa résistance à l'humidité et à la chaleur garantit la protection des produits emballés, des composants électroniques et des fournitures médicales pendant de longues périodes. Ces propriétés combinées expliquent pourquoi les industries privilégient le film BOPET aux autres solutions. Ce matériau offre un équilibre optimal entre résistance, transparence, plage de températures et performance de barrière, favorisant ainsi une production efficace et des performances fiables.
Avantage principal : durabilité et résistance
Les fabricants choisissentfilm PETCe matériau est idéal pour les applications exigeantes car il résiste mieux aux contraintes physiques que de nombreuses alternatives courantes. Son orientation biaxiale lui confère une structure qui résiste à la déchirure, à l'étirement et à la fatigue, même après des cycles de manipulation répétés. Cette durabilité réduit le gaspillage de matière lors de la production et prolonge la durée de vie des produits finis.
Résistance à la déchirure et à la fatigue
Performances sous manipulations répétées
Le film PET offre une résistance à la traction de 170 à 250 MPa. À titre de comparaison, le film PVC n'offre que 40 à 60 MPa. Cette différence signifie que le film PET supporte une force de traction environ trois à quatre fois supérieure avant rupture. Le tableau ci-dessous illustre l'influence des conditions d'étirage sur la résistance à la traction finale.
| Condition | Résistance à la traction (MPa) |
|---|---|
| Non étiré (25,4 μm) | 176 |
| Étiré (25,4 μm) | 281 |
| Étirement bidirectionnel et post-étirement | 267 |
Le procédé d'étirage biaxial aligne les chaînes polymères dans les deux directions. Cet alignement confère une résistance équilibrée sur toute la largeur et la longueur du film. Lorsqu'un emballage ou un composant est soumis à des flexions, des pliages ou des vibrations répétés, le film PET conserve son intégrité. Il ne développe pas de microfissures et les déchirures ne se propagent pas aussi facilement que les matériaux moins orientés.
Sur les lignes de production à grande vitesse, les films sont soumis à une tension et une flexion constantes. Le film PET résiste à la rupture par fatigue dans ces conditions. Un transformateur peut ainsi traiter le matériau à haute vitesse sans craindre de ruptures soudaines de la bande ou de déchirures sur les bords. Cette fiabilité se traduit par une réduction des interruptions de production et des déchets.
Stabilité en fonction de la température et de l'humidité
Cohérence dimensionnelle dans des environnements exigeants
Le film PET conserve sa forme et ses dimensions sur une large plage de températures. Ce matériau est utilisable de -70 °C à 150 °C avec une variation dimensionnelle minimale dans des conditions normales d'utilisation. Le film BOPP, quant à lui, est utilisable uniquement entre -50 °C et 120 °C. Cette plage de températures plus étendue est importante pour les applications soumises à la chaleur lors du laminage, du revêtement ou de l'utilisation finale.
L'humidité affecte également les films polymères. Certains matériaux absorbent l'humidité et gonflent, provoquant des variations dimensionnelles qui compromettent le repérage à l'impression ou l'alignement dans les assemblages électroniques. Le film PET résiste bien à l'absorption d'humidité. Son faible taux de transmission de vapeur d'eau assure sa stabilité, même dans des environnements de production humides. Pour des applications telles que l'isolation électrique ou les supports d'écrans, la stabilité dimensionnelle est essentielle. Un film qui se rétracte ou se dilate en fonction des variations de température peut provoquer des courts-circuits ou des distorsions optiques. L'étape de thermofixation du film PET lors de sa fabrication fige sa structure orientée. Le film présente alors un retrait thermique minimal dans des conditions normales d'utilisation.
Longue durée de vie et coûts de remplacement réduits
Impact sur la maintenance et les temps d'arrêt
Un matériau durable réduit la fréquence de remplacement. Sur les lignes de conditionnement, la résistance à la déchirure du film PET limite les arrêts de production liés au nettoyage des matériaux endommagés. Pour l'isolation électrique, sa stabilité thermique et mécanique garantit une durée de vie accrue des composants. Chaque panne évitée permet de réaliser des économies sur la maintenance, le coût des pièces de rechange et les pertes de temps de production.
Le choix du film influe directement sur le coût total de possession. Un matériau moins cher mais plus fragile risque de se déchirer lors de la transformation ou de se dégrader plus rapidement. Le coût initial plus élevé du film PET par unité de surface est compensé par une réduction des pannes et des intervalles de remplacement plus longs. Les ingénieurs qui évaluent le coût des matériaux sur l'ensemble du cycle de vie du produit constatent souvent que le film PET offre un meilleur rapport qualité-prix. Dans les applications où les temps d'arrêt sont fortement pénalisants, comme la production en continu ou les dispositifs médicaux critiques, la fiabilité devient le critère de sélection principal. La durabilité éprouvée et la qualité constante du film PET en font un choix sûr pour ces situations exigeantes.
Avantage principal — Clarté et apparence optiques
Transmission lumineuse élevée et faible brume
Importance pour l'affichage et l'inspection
La clarté optique détermine la performance d'un film pour les applications d'affichage et d'inspection. Une transmission lumineuse élevée permet à une plus grande quantité de lumière de traverser le matériau. Un faible voile empêche la diffusion de la lumière, ce qui garantit des images nettes et des couleurs fidèles. Ces deux propriétés agissent de concert pour assurer le bon fonctionnement des écrans, des moniteurs et des dispositifs optiques.
Les normes industrielles démontrent les performances des films optiques. Le film pour vitrage CY20CM de Yuxing offre une transmittance exceptionnelle, comprise entre 89,81 % et 89,54 %. Son voile est extrêmement faible, de seulement 0,8 % à 1,01 %. Ces valeurs correspondent au niveau de performance attendu par les fabricants d'écrans pour les supports haut de gamme.Films BOPET de qualité optiqueCes films servent de couches de diffusion, de couches de réflexion et de couches de pré-revêtement. Les écrans LCD à rétroéclairage s'appuient sur ces films pour répartir la lumière uniformément. Les couches de protection des écrans OLED les utilisent pour préserver la qualité d'image tout en protégeant les composants sensibles. Les moniteurs industriels dépendent également de films optiques qui résistent au jaunissement et conservent leur clarté pendant des années d'utilisation.
Surface uniforme pour l'impression et le revêtement
Soutenir la présentation et la lisibilité de la marque
Une surface uniforme garantit une adhérence homogène des encres, adhésifs et revêtements sur le film. Les variations de surface entraînent des défauts d'impression, une mauvaise adhérence et un aspect irrégulier. Ces problèmes nuisent à la présentation de la marque et réduisent la lisibilité. Les fabricants y remédient par des traitements de surface. Le traitement corona augmente l'énergie de surface pour une meilleure mouillabilité de l'encre. Le traitement chimique ajoute des groupes fonctionnels qui améliorent l'adhérence du revêtement. L'apprêtage sur mesure crée une surface adaptée à des encres ou adhésifs spécifiques.
La qualité de l'impression influence directement la perception d'un produit par le consommateur. Un texte net et des graphismes éclatants sont synonymes de qualité et inspirent confiance. Une impression floue ou irrégulière est le signe d'une fabrication de mauvaise qualité. Pour les étiquettes et les emballages, le film doit accepter l'encre sans bavure ni frottement. Il doit également résister aux rayures lors de la manipulation et du transport. Une surface homogène permet aux imprimeurs d'obtenir des résultats fiables sur les presses à grande vitesse. Elle réduit les déchets liés aux erreurs d'impression et aux retouches.
Polyvalence esthétique dans toutes les applications
Finitions brillantes, mates et métallisées
Le film PET offre une large gamme de finitions de surface répondant à divers besoins esthétiques et fonctionnels. Le film mat utilise un mélange-maître PET spécial pour créer un voile et une brillance moyens. Il en résulte une surface mate et granuleuse, plutôt que réfléchissante. Les versions métallisées offrent une finition argentée haut de gamme grâce au dépôt sous vide d'aluminium. Le tableau ci-dessous compare les films brillants et mats selon leurs principaux critères.
| Attribut | Film PET brillant | Film PET mat |
|---|---|---|
| Apparence | Finition brillante et lustrée avec un éclat vibrant | Finition mate et non réfléchissante, à l'aspect discret. |
| Éblouissement dans la lumière | Peut produire des reflets sous une lumière vive | Faible éblouissement, lecture facilitée même en pleine lumière. |
| vivacité des couleurs d'impression | Les couleurs apparaissent très vives et saturées. | Des couleurs légèrement atténuées, pour un aspect doux et haut de gamme. |
| Empreintes digitales et égratignures | Les empreintes digitales et les égratignures sont plus visibles. | Masque mieux les empreintes digitales et les rayures mineures |
| Utilisations typiques | Étiquettes de produits nécessitant une visibilité optimale en rayon, étiquettes transparentes pour bouteilles (effet sans étiquette), autocollants brillants | Étiquettes pour équipements industriels, autocollants extérieurs pour réduire l'éblouissement, applications nécessitant une surface inscriptible ou résistante aux éraflures |
Les films métallisés ajoutent une dimension supplémentaire. Le film métallisé miroir brillant offre une réflectivité maximale avec une densité optique de 2,5 ou plus. Le film métallisé mat pour étiquettes crée un aspect métallique doux et non réfléchissant. Le film aluminisé holographique imprime un motif de réseau de diffraction sur la surface de l'aluminium. Le film métallisé barrière transparent utilise une faible densité optique, comprise entre 0,8 et 1,5. Il laisse passer une partie de la lumière tout en conservant un aspect métallique. Après la métallisation, la plupart des films pour étiquettes reçoivent une couche de finition laquée ou un apprêt imprimable. Ce procédé protège l'aluminium de l'oxydation et offre une surface réceptive aux encres d'impression.
Avantage principal — Propriétés de barrière et de protection
Comment le film PET assure une protection barrière
performance de barrière contre l'humidité et l'oxygène
La performance barrière détermine la capacité d'un film à protéger son contenu sensible de l'humidité et de l'oxygène. Le film PET bloque ces éléments à des niveaux adaptés à de nombreuses applications d'emballage et industrielles.films plus épaisEn général, les blocs sont plus épais que les blocs fins, comme le montre le tableau ci-dessous.
| Épaisseur du film PET (micromètres) | OTR typique (cc/m²/jour) | WVTR typique (g/m²/jour) |
|---|---|---|
| 12 | 70–90 | 7–10 |
| 24 | 35–45 | 3,5–5 |
| 50 | 17–23 | 1,7–2,5 |
Un échantillon standard de film PET présente un OTR de 45 à 65 cm³/m²/jour et un WVTR de 3 à 5 g/m²/jour. Ces valeurs servent de référence aux ingénieurs pour comparer les différentes qualités. L'OTR est généralement mesuré à l'aide de normes telles que…ASTM D3985[1], tandis que le WVTR est mesuré à l'aide deASTM F1249[2]Ces protocoles spécifient des tests effectués dans des conditions contrôlées, telles que 23 °C et 0 % ou 90 % d'humidité relative.
Protection contre les contaminants et les produits chimiques
Protection des composants sensibles
Le film PET résiste à l'eau, aux huiles et à de nombreux solvants. Cette résistance protège les produits susceptibles de contenir des produits chimiques ou d'y être exposés. Les emballages alimentaires et de boissons tirent parti de cette propriété pour préserver leur fraîcheur. En électronique, il sert à protéger les circuits flexibles et l'isolation des produits chimiques utilisés dans les procédés de fabrication. Les emballages médicaux et pharmaceutiques bénéficient de sa résistance aux huiles et aux graisses, ce qui garantit la sécurité des médicaments, des dispositifs et des kits. Les produits de santé et d'hygiène personnelle, tels que les lingettes alcoolisées ou imprégnées de solvants, dépendent également de cette durabilité. Les adhésifs, les encres et les produits chimiques utilisés dans les procédés de fabrication interagissent avec le film, et sa stabilité chimique assure la prévisibilité de ces interactions.
Compatibilité avec les revêtements et les stratifiés
Améliorer la fonction de barrière pour les besoins spécifiques
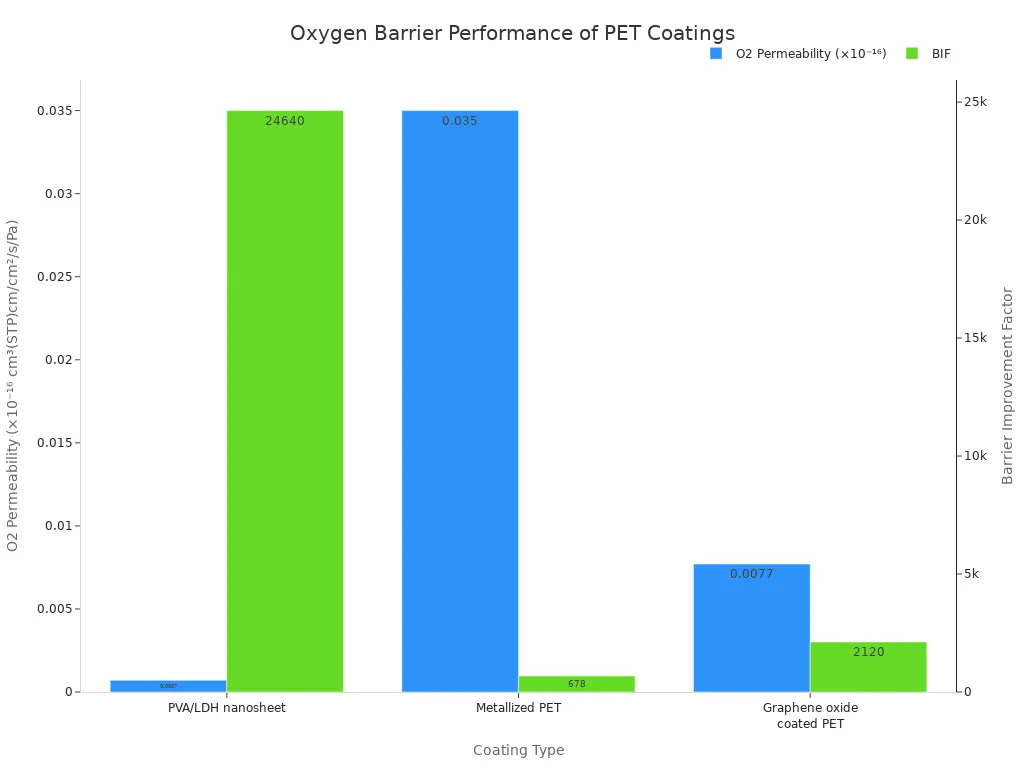
Le film PET de base reçoit souvent des revêtements supplémentaires pour améliorer ses propriétés de barrière. Les revêtements d'oxyde, tels que SiOx ou AlOx, offrent des solutions transparentes et hautement barrières pour les emballages alimentaires où la visibilité du produit est importante, par exemple pour les emballages de produits nutraceutiques. Parmi les autres revêtements courants, on trouve les couches métallisées, acryliques, d'oxyde d'aluminium, de PVDC, de copolymères et les couches traitées chimiquement. Le traitement corona prépare la surface pour une meilleure adhérence. Le choix du revêtement influe sur les performances.revêtement en nanofeuilles PVA/LDH[3]Le PET métallisé atteint une perméabilité à l'oxygène ≤ 0,0007 × 10⁻¹⁶ cm³(STP)cm/cm²/s/Pa avec un facteur d'amélioration de la barrière d'au moins 24 640 et un taux de transmission de la vapeur d'eau (WVTR) aussi faible que 0,04 g/m²/jour à 23 °C et 50 % d'humidité relative. Le PET métallisé présente une perméabilité à l'oxygène de 0,035 × 10⁻¹⁶ et un facteur d'amélioration de la barrière de 678. Le PET revêtu d'oxyde de graphène atteint 0,0077 × 10⁻¹⁶ et un facteur de 2 120. Ces options permettent aux transformateurs d'adapter la résistance de la barrière aux exigences de durée de conservation du produit.
Avantage principal — Rentabilité et efficacité
Coût des matériaux compétitifs par mètre carré
Comparaison avec d'autres substrats
Le coût au mètre carré est un facteur déterminant dans le choix des matériaux pour la production en grande série. Le film PET offre un excellent rapport coût/performance face aux supports PVC, BOPP et papier. Le film PVC présentant une résistance à la traction inférieure, les transformateurs doivent utiliser des épaisseurs supérieures pour égaler la capacité de charge du film PET. Cette épaisseur supplémentaire augmente le coût effectif au mètre carré. Le BOPP coûte moins cher au kilogramme sur certains marchés, mais sa plage de températures d'utilisation plus étroite limite ses applications. Les ingénieurs qui comparent la consommation totale de matériaux constatent souvent que le film PET offre une surface utile plus importante par dollar investi.
Le prix, à lui seul, ne détermine pas la valeur. Un substrat qui se déchire lors de la transformation engendre des rebuts, des retouches et des temps d'arrêt. Ces coûts cachés font grimper le coût réel par unité finie bien au-delà du prix du matériau annoncé. Les acheteurs qui évaluent les fournisseurs sur la base de la qualité et de la constance constatent généralement qu'un film stable et à haut rendement réduit le coût effectif par pièce vendable. Les achats en volume ont également leur importance. Les grands fabricants disposant de lignes de production étendues répartissent les coûts fixes sur une plus grande surface, ce qui améliore la rentabilité unitaire pour chaque client en aval.
Légèreté permettant de réduire les coûts d'expédition
Économies de carburant et de logistique dans la distribution
Les films minces ont un poids très faible par rapport à la surface qu'ils couvrent. Un rouleau deFilm PET d'une épaisseur de 36 µmUn rouleau plus léger est beaucoup moins lourd qu'un rouleau équivalent de substrat plus épais. Cette masse réduite se traduit directement par des frais de transport moins élevés. Le fret aérien, maritime et les transporteurs de colis facturent tous les envois au poids ou au poids volumétrique. Des rouleaux plus légers permettent de réduire les deux.
Les réseaux de distribution bénéficient d'autres avantages. Les entrepôts peuvent stocker davantage de film par palette. Les camions peuvent transporter une plus grande surface de film par chargement. Chaque trajet évité réduit la consommation de carburant et les émissions de carbone. Pour les exportateurs, les économies s'accumulent tout au long des chaînes d'approvisionnement. Un fabricant expédiant du film à des spécialistes du revêtement à l'étranger réalise des économies à chaque étape du transport. Ces économies logistiques se répercutent sur l'acheteur grâce à un coût final plus bas.
Conversion facile sur équipement standard
Réduire le temps de réglage et les déchets en production
Le film PET est compatible avec les équipements standard de couchage, de laminage, d'impression et de découpe. Les transformateurs n'ont pas besoin de machines spécialisées pour le traiter. Le traitement corona et les couches d'apprêt préparent la surface pour les encres et les adhésifs grâce à des procédés éprouvés. Cette compatibilité réduit le temps de réglage pour les nouvelles productions. Les opérateurs connaissent déjà le comportement du matériau et atteignent donc plus rapidement les cadences de production cibles.
Une épaisseur uniforme et constante réduit également les déchets. Un film d'épaisseur variable entraîne des erreurs de repérage, des défauts de revêtement et des ruptures de bande. Un film stable garantit le respect des tolérances et réduit les rebuts de démarrage. Moins de déchets signifie une production plus importante à partir de la même quantité de matière première. Sur une série de production, ces économies se traduisent par des réductions de coûts significatives. Un matériau fiable allège également la charge de travail des opérateurs, qui consacrent moins de temps au dépannage et plus de temps à la production.
Avantage principal — Durabilité et recyclabilité
Recyclabilité des flux de films PET
Infrastructures de recyclage existantes et défis
film PETLe PET pour bouteilles fait partie des plastiques les plus recyclés au monde. Il bénéficie d'un réseau de collecte et de traitement bien établi. En revanche, les films plastiques sont confrontés à une réalité différente. Les emballages souples multicouches associent des polymères tels que le PE, le PP, le PET et le PA à des barrières en aluminium, des adhésifs, des encres et des revêtements. Si ces couches assurent l'étanchéité à l'oxygène et la résistance à la perforation, elles constituent néanmoins des obstacles techniques au recyclage.
| Catégorie Défi | Explication |
|---|---|
| Complexité matérielle | Les emballages souples multicouches associent des polymères tels que le PE, le PP, le PET et le PA à des barrières en aluminium, des adhésifs, des encres et des revêtements pour obtenir des performances telles que des barrières à l'oxygène et une résistance à la perforation, créant ainsi des obstacles techniques au recyclage. |
| Contamination et qualité des matières premières | Le recyclage des plastiques souples exige des matières premières de haute qualité et d'une grande homogénéité, et même de petites impuretés peuvent nuire aux performances de fabrication. |
| barrières économiques | Les films recyclés peinent à rivaliser avec la résine vierge, qui bénéficie de chaînes d'approvisionnement optimisées à grande échelle et d'avantages de coûts significatifs ; le recyclage des films souples reste limité et fragmenté. |
| marchés finaux faibles | En l'absence de marchés finaux fiables disposés à acheter des matières recyclées à grande échelle, les investissements dans les infrastructures de collecte, de tri et de recyclage restent limités. |
| coût de la technologie de tri | Les technologies de pointe nécessaires au tri des déchets d'emballages souples en différentes fractions sont coûteuses, ce qui limite leur adoption à l'échelle des recycleurs individuels. |
Les films PET monomatériaux simplifient le tri. Les marques qui optent pour des structures monocouches ou facilement séparables aident les recycleurs à récupérer davantage de matières premières propres. Les fournisseurs qui investissent dans une conception axée sur le recyclage rendent l'ensemble de la chaîne plus viable.
Empreinte carbone inférieure à celle de nombreuses alternatives
Consommation d'énergie dans la production et le transport
L'énergie nécessaire à la production influence le bilan carbone de tout matériau. Le film PET a un impact carbone inférieur à celui de plusieurs alternatives courantes. PET vierge (applicable au film PET) : 2,0 à 3,5 kg CO₂e par kg. Verre : 1,5 à 4,0 kg CO₂e par kg. Aluminium primaire : 8 à 16 kg CO₂e par kg. La production d'aluminium nécessite beaucoup plus d'énergie par kilogramme. Le verre se situe dans une fourchette similaire à celle du PET, mais il est beaucoup plus lourd par unité de surface. Ce poids augmente les émissions liées au transport tout au long de la chaîne d'approvisionnement. La légèreté du film PET réduit la consommation de carburant à chaque étape du transport. Un transformateur qui transporte du film plutôt que du verre ou du métal transporte une masse bien moindre par mètre carré de produit fini.
Demande croissante de matériaux éco-responsables
Comment le film PET contribue aux objectifs de développement durable des marques
La demande croissante des consommateurs pour des emballages durables est devenue un moteur de croissance majeur pour le marché du film PET. La prise de conscience écologique grandissante et les réglementations plus strictes favorisant les matériaux recyclables incitent les fabricants à innover avec des films PET recyclables, biodégradables et biosourcés. Cette évolution étend les applications du film PET aux secteurs de l'agroalimentaire, de la pharmacie et des biens de consommation. Elle encourage également les investissements dans les revêtements barrières, les propriétés antibuée et une meilleure imprimabilité afin de répondre aux exigences de performance et de durabilité. Les marques qui adoptent des pratiques durables bénéficient d'une fidélisation accrue de leur clientèle. Le commerce électronique étend encore davantage la portée des films PET écologiques. Un fournisseur de qualité proposant des qualités recyclables aide les marques à atteindre ces objectifs sans compromettre la performance.
Types de films PET et leurs utilisations
Films standard, traités et revêtus
Quand choisir chaque type
Fabricantsclasser le film BOPETLe choix du procédé dépend des besoins du produit final en matière de collage, d'impression ou de barrière, et ce, par traitement de surface et mélange d'additifs.
BOPET brut non traité : utilisé lorsqu'aucun traitement de surface n'est requis.
BOPET simple traité Corona : augmente l’énergie de surface et améliore l’adhérence de l’encre ou de l’adhésif.
BOPET traité sur une seule face.
BOPET traité double face.
Un transformateur qui a besoin d'une forte adhérence d'encre sur une seule face opte pour un traitement corona simple face. Celui qui a besoin d'une adhérence sur les deux faces choisit un traitement double face. Le film non traité convient aux applications où la surface reste cachée ou sur lesquelles aucun revêtement ne peut adhérer. Les films revêtus ajoutent une couche fonctionnelle, comme un primaire ou une couche barrière, sur le film de base. Ces films sont plus coûteux au mètre carré, mais offrent des performances inégalées par un film brut.
Films spéciaux pour des besoins de haute performance
Qualités thermostabilisées, ignifuges et optiques
Les films spéciaux permettent de résoudre des problèmes que les films standard ne peuvent pas traiter. Les films thermostabilisés résistent au retrait lors des traitements à haute température. Les films ignifuges répondent à des normes de sécurité strictes. Le film Torelina™ est auto-extinguible et les films d'une épaisseur supérieure à 25 µm sont homologués UL 94 sous la catégorie VTM-0.
| Propriété | Exigence UL 94 V-0 (telle que décrite) |
|---|---|
| Notation | UL 94 V-0 (Combustion verticale) |
| Plage d'épaisseur | 25 à 100 microns |
| Temps de combustion | La combustion cesse en moins de 10 secondes sur un échantillon vertical |
| Comportement de goutte à goutte | Les écoulements sont autorisés, mais ne doivent pas provoquer d'inflammation. |
| Observations des tests | Le taux de combustion, la rémanence et le comportement d'égouttement sont enregistrés. |
| Organisme de normalisation | Laboratoires des assureurs (UL) |
Les matériaux optiques sont destinés aux applications d'affichage et d'éclairage. Ils offrent une transmission lumineuse élevée et un faible voile. Un acheteur recherchant un matériau ignifuge pour l'isolation électrique doit vérifier la certification UL et la plage d'épaisseur avant de passer commande. Un acheteur recherchant un matériau optique doit demander au fournisseur les données relatives à la transmittance et au voile.
Choisir le bon type de film en fonction des besoins de l'industrie
Alignement des priorités en matière d'avantages sociaux avec les exigences des applications
Les propriétés des films varient selon les secteurs d'activité. Yuxing organise sa gamme de produits principaux par fonction afin d'aider les ingénieurs à trouver la spécification adéquate.
Les films BOPET de qualité optique comprennent des films de diffusion, de réflexion et de pré-revêtement.
Les films d'isolation électrique sont homologués UL et sont utilisés dans les moteurs de traction, les transformateurs et les applications de câblage, avec des capacités ultra-épaisses.
Les films industriels fonctionnels sont utilisés pour les feuilles de protection arrière des cellules photovoltaïques solaires, l'encapsulation des batteries, les films radiographiques médicaux et les applications textiles.
Surface Appearance Films propose des finitions mates et colorées personnalisées pour l'électronique grand public, les films pour vitres, la protection de la peinture et la décoration de panneaux.
Les spécifications techniques aident les acheteurs à choisir le film adapté à leurs besoins. Le film pour compresseur CY30YS offre une rigidité diélectrique d'au moins 90 V/µm et une résistance à la traction d'au moins 150 MPa. Le film réfléchissant F40 utilise une base de diffusion et résiste à la chaleur à 60 °C et à une humidité relative de 90 % pendant 500 heures. Un laboratoire accrédité CNAS et la conformité totale aux normes RoHS et REACH garantissent des performances constantes conformes aux standards internationaux. Les ingénieurs qui choisissent un fournisseur possédant ces qualifications réduisent les risques de variations d'un lot à l'autre.
Applications dans les industries modernes
Emballage et étiquetage
Protection des aliments, des boissons et des biens de consommation
L'industrie agroalimentaire demeure le plus grand utilisateur final defilm PETEmballage. Ce secteur exige des matériaux à haute barrière, transparents et inviolables. Les plats préparés nécessitent une longue durée de conservation, et le film PET assure la protection nécessaire contre l'oxygène et l'humidité. La transparence du matériau permet aux consommateurs de voir le produit, ce qui influence directement leurs décisions d'achat. Sa stabilité dimensionnelle permet le fonctionnement de lignes de remplissage à grande vitesse sans rupture de la bande ni défaut d'alignement. Pour les produits sensibles à la lumière ou à l'oxydation, le film PET accepte des revêtements métallisés qui bloquent les rayons UV tout en préservant son intégrité mécanique.
L'industrie pharmaceutique dépend également du film PET pour le conditionnement sous blister et les barrières stériles. Ces emballages préservent la stabilité des médicaments et préviennent toute contamination. La croissance du secteur de la santé à l'échelle mondiale et le développement de médicaments sensibles stimulent la demande en supports d'emballage fiables. Le film PET offre un profil de barrière constant qui protège le contenu de l'oxygène et de l'humidité. Sa compatibilité avec les revêtements et les laminés permet aux transformateurs d'optimiser les performances de barrière pour chaque formulation. Les fournisseurs proposant des lots de films traçables aident les entreprises pharmaceutiques à respecter les exigences réglementaires strictes en la matière.
L'emballage des biens de consommation suit la même logique. Les marques optent pour le film PET lorsqu'elles recherchent un support alliant imprimabilité, transparence et protection. Étiquettes et sachets souples bénéficient de la capacité de ce matériau à accepter des graphismes de haute qualité tout en protégeant leur contenu des agressions extérieures. Sa légèreté permet également de réduire les coûts d'expédition des marchandises emballées, un avantage d'autant plus important que les dépenses logistiques ne cessent d'augmenter.
Technologies électroniques et d'affichage
Isolation, écrans et circuits flexibles
Le film PET joue plusieurs rôles essentiels en électronique. Il sert de substrat pour les circuits imprimés flexibles, de film de base pour les écrans et d'isolant électrique dans les moteurs et les transformateurs. L'électronique flexible utilise le PET comme substrat économique. Ce matériau est insensible à l'humidité et peut être rendu totalement transparent. Les dispositifs sérigraphiés sur PET ordinaire nécessitentLamination d'un film barrière sur les deux faces[4]Pour obtenir une encapsulation optimale, la sérigraphie des dispositifs a été réalisée sur des substrats PET classiques et sur différents films barrières. L'encapsulation est ensuite complétée par la lamination de ces films barrières à l'aide de cadres adhésifs sérigraphiés. Cette approche est particulièrement adaptée aux écrans OLED, où le PET permet de conserver une structure très fine. Les plastiques tels que le PET et le TAC sont utilisés comme substrats principaux car ils confèrent au dispositif légèreté et flexibilité. L'utilisation de transistors organiques sur un substrat plastique plutôt que sur un substrat en verre permet de réduire considérablement la taille et le poids de l'ensemble.
Pour l'isolation électrique, le film PET répond aux exigences élevées des applications moteurs. Le tableau ci-dessous présente les spécifications typiques pour les applications de revêtement de fentes.
| Exigence | Classe B (130°C) | Classe F (155°C) |
|---|---|---|
| Plage d'épaisseur | monocouche de 0,125 à 0,25 mm ; composite de 0,20 à 0,35 mm | 0,20–0,35 mm |
| Tension nominale | Jusqu'à 600 V | Jusqu'à 600 V |
| Limite de température | 130°C (noyau PET) | 155°C (noyau PET dans le composite) |
| Protection mécanique | Polaire de polyester pour le rembourrage | Couches extérieures en Nomex pour une résistance à la perforation |
| Taille typique du moteur | Puissance fractionnée pour petites industries | Moteurs industriels de 1 à 500 CV |
Le film PET offre une rigidité diélectrique élevée, une bonne stabilité dimensionnelle sous contraintes thermiques et mécaniques, ainsi qu'une excellente résistance à l'abrasion, aux produits chimiques et aux UV. Sa résistance au fluage et à la fissuration sous contrainte est essentielle pour les environnements moteurs soumis à des vibrations. Les ingénieurs qui optent pour le PET comme isolant réduisent le risque de défaillance prématurée dans les applications industrielles exigeantes.
Utilisations automobiles, médicales et industrielles
Exigences en matière de sécurité, de stérilisation et de performance
L'emballage des dispositifs médicaux impose des exigences strictes en matière de performance des films.ISO 11607[5]Le système de barrière stérile doit conserver son intégrité tout au long des étapes de stérilisation, de manipulation, de stockage, de transport et de distribution. La norme ASTM F1980 autorise le vieillissement accéléré pour la détermination de la durée de conservation, mais les résultats doivent être confirmés par des données de vieillissement en temps réel. La qualification comprend des tests d'intégrité du scellage après stérilisation, une évaluation des propriétés mécaniques après stérilisation et vieillissement, ainsi qu'une évaluation de la stabilité dimensionnelle avec inspection visuelle afin de détecter toute décoloration ou déformation.
La compatibilité avec la méthode de stérilisation est un facteur essentiel. Le PET supporte la stérilisation à l'oxyde d'éthylène (EtO) sans altération significative de ses propriétés. Sous irradiation gamma et par faisceau d'électrons, le PET conserve ses propriétés mécaniques et son efficacité de barrière, bien qu'un léger jaunissement puisse apparaître à fortes doses. Le tableau ci-dessous récapitule les exigences principales.
| Exigence | Stérilisation à l'oxyde d'éthylène | Rayonnement gamma / faisceau d'électrons |
|---|---|---|
| Compatibilité avec les animaux de compagnie | Excellent | Excellent |
| Cible barrière (OTR) | 2 à 6 ml/100 po²/24 h | 2 à 6 ml/100 po²/24 h |
| Niveau de propreté | Classe ISO 8–7 | Classe ISO 7–6 |
| Traçabilité des lots | Requis | Requis |
Pour les matériaux irradiés, les performances doivent être validées aux doses minimale et maximale dans la plage établie. La stérilisation à l'oxyde d'éthylène (EtO) exige un emballage perméable à ce gaz stérilisant. Les films polymères non poreux à faible perméabilité aux gaz ne conviennent généralement pas comme barrière stérile principale dans les applications à l'EtO. Les structures en PET/PE conservent leurs propriétés physiques sans jaunir ni devenir cassantes sous l'effet de l'EtO et des rayonnements gamma, répondant ainsi aux exigences essentielles de la réglementation internationale.
Les secteurs automobile et industriel tirent également profit des performances du film PET. Ce matériau sert de couche protectrice, d'isolant et de support antiadhésif dans les véhicules électriques, les systèmes d'énergies renouvelables et l'infrastructure 5G. Sa stabilité dimensionnelle et sa résistance chimique le rendent idéal pour les environnements exigeants où la fiabilité est primordiale. Les ingénieurs de ces industries privilégient le film PET lorsqu'ils recherchent une qualité constante et des performances prévisibles auprès de leur fournisseur.
Le film PET offre durabilité, transparence optique, protection barrière, rentabilité et recyclabilité, le tout dans un seul matériau. Ces cinq avantages expliquent pourquoi les industries de l'emballage, de l'électronique, de l'automobile et du médical le privilégient. Les fabricants modernes sont soumis à une forte pression pour réduire leurs coûts, améliorer la qualité et respecter les objectifs environnementaux. Le film PET les aide à répondre à ces trois exigences simultanément. Les acheteurs qui évaluent les fournisseurs doivent privilégier une qualité constante et un support fiable. Face aux exigences croissantes des industries en matière de matériaux, le rôle du film PET ne fera que s'accroître.
FAQ
Quelle est la différence entre un film PET et un film BOPET ?
BOPET signifie PET à orientation biaxialeLors de la production, le film est étiré dans deux directions. Ce procédé aligne les chaînes polymères et confère au BOPET une résistance, une transparence et une stabilité dimensionnelle supérieures aux versions non orientées.
Le film PET est-il recyclable ?
Le PET fait partie des plastiques les plus recyclés. Le PET destiné aux bouteilles bénéficie d'un réseau de recyclage bien établi. Le recyclage des films plastiques est plus complexe en raison de leurs structures multicouches et de leurs revêtements. Les emballages monomatériaux simplifient le tri et améliorent les taux de recyclabilité.
Quelle épaisseur de film PET convient à une application spécifique ?
Les fabricants produisent des films PET d'une épaisseur de 36 à 500 µm. Les films les plus fins conviennent à l'emballage et à l'étiquetage, tandis que les plus épais sont utilisés pour l'isolation électrique et les applications industrielles. Le choix du film le plus adapté dépend de la résistance mécanique, des exigences en matière de barrière et des conditions de transformation.
Le film PET peut-il résister aux hautes températures ?
Ce film est utilisable de -70 °C à 150 °C. Cette plage de températures dépasse celle de nombreuses alternatives comme le BOPP, qui ne supporte que -50 °C à 120 °C. Le matériau conserve une stabilité dimensionnelle sur toute cette plage sans retrait ni déformation significatifs.
Le film PET est-il sans danger pour l'emballage alimentaire ?
Oui. Le film PET offre d'excellentes propriétés de barrière à l'oxygène et à l'humidité. Il répond aux normes de sécurité alimentaire et résiste aux produits chimiques et aux huiles. Sa transparence permet aux consommateurs de voir le contenu. Des revêtements compatibles renforcent encore davantage ses propriétés de barrière pour les aliments sensibles.
Comment le film PET se compare-t-il au film BOPP ?
Le film PET offre une résistance à la traction plus élevéeLe BOPP offre une plage de températures plus étendue et une meilleure barrière à l'oxygène. Son prix au kilogramme est inférieur. Cependant, le PET offre de meilleures performances globales au mètre carré pour les applications exigeantes.
Quels traitements de surface améliorent les performances des films PET ?
Les traitements courants comprennent le traitement corona, le revêtement chimique et l'application d'un primaire. Le traitement corona augmente l'énergie de surface pour une meilleure adhérence de l'encre. Les revêtements chimiques ajoutent des groupes fonctionnels. L'application d'un primaire crée des surfaces adaptées à des encres ou adhésifs spécifiques.
Vous avez besoin d'un film PET haute performance pour votre application ?
Des films optiques pour écrans aux films barrières pour emballages alimentaires et pharmaceutiques, notre équipe vous aide à trouver la solution adaptée à votre procédé. Partagez vos besoins et recevez une recommandation personnalisée.
Références
ASTM D3985-17 — Méthode d'essai normalisée pour le taux de transmission de l'oxygène gazeux à travers un film et une feuille de plastique à l'aide d'un capteur coulométrique.https://www.astm.org/d3985-17.html
ASTM F1249-20 — Méthode d'essai normalisée pour le taux de transmission de la vapeur d'eau à travers un film et une feuille de plastique à l'aide d'un capteur infrarouge modulé.https://www.astm.org/f1249-20.html
Revêtement à haute barrière aux gaz utilisant des dispersions de nanofeuilles non toxiques pour film d'emballage alimentaire souple. Nature Communications, 2019.https://www.nature.com/articles/s41467-019-10362-2
Encapsulation de composants électroniques organiques à base d'électrolyte sérigraphiés pour un fonctionnement à long terme dans des conditions environnementales variables. PMC, Bibliothèque nationale de médecine des États-Unis.https://pmc.ncbi.nlm.nih.gov/articles/PMC12356541/
ISO 11607-1:2019 — Emballages pour dispositifs médicaux stérilisés en phase terminale — Partie 1 : Exigences relatives aux matériaux, aux systèmes de barrière stérile et aux systèmes d’emballage.https://www.iso.org/standard/70799.html